Domain handschweißgeräte.de kaufen?
Wir ziehen mit dem Projekt
handschweißgeräte.de um.
Sind Sie am Kauf der Domain
handschweißgeräte.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain handschweißgeräte.de kaufen?
Wie viel Strom benötigt ein Schutzgas-Schweißgerät an einer Garagensteckdose?
Ein Schutzgas-Schweißgerät benötigt in der Regel eine Leistung von 230 Volt und 16 Ampere. Das entspricht einer maximalen Leistungsaufnahme von etwa 3,7 Kilowatt. Es ist wichtig sicherzustellen, dass die Garagensteckdose diese Leistung liefern kann, um Überlastung oder Schäden zu vermeiden. **
Wie wähle ich das geeignete Schweißverfahren für meine spezifische Metallverbindung aus?
1. Bestimme die Art des Metalls, das du verbinden möchtest und berücksichtige seine spezifischen Eigenschaften wie Schmelzpunkt und Härte. 2. Überlege, ob du eine dauerhafte oder temporäre Verbindung benötigst und ob ästhetische Aspekte eine Rolle spielen. 3. Konsultiere Fachleute oder Literatur, um das passende Schweißverfahren für deine spezifische Metallverbindung zu ermitteln. **


Ähnliche Suchbegriffe für Lnex
Top-Angebote
Produkte zum Begriff Lnex:
-
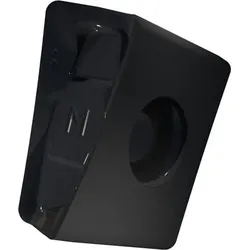
Fräswendeschneidplatte ISO LNEX 121008SR-M:M8310 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M8310 PVD Beschichtung WC-Co Feinkornsubstrat in den ISO-Gruppen P01 -P10 und K01 -K10 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 5,987g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 5,987g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M9340 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M9340 MT-CVD Beschichtung WC-Co Substrat in der ISO-Gruppe P35 -P50 zum bearbeiten von Stahl mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,012g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,012g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M9325 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M9325 MT-CVD Beshcichtung WC-Co Substrat in den ISO-Gruppen P10 -P30 und K10 -K30 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,104g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,104g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M9315 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M9315 MT-CVD Beshcichtung WC-Co Substrat in den ISO-Gruppen P05 -P25 und K10 -K30 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 5,969g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 5,969g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Wie wählt man die passende Schweißelektrode für verschiedene Schweißverfahren aus?
Die passende Schweißelektrode wird basierend auf dem Schweißverfahren, dem Werkstoff und der Schweißposition ausgewählt. Für das Lichtbogenhandschweißen werden beispielsweise Elektroden mit unterschiedlichen Beschichtungen verwendet. Die richtige Auswahl der Schweißelektrode ist entscheidend für die Qualität und Festigkeit der Schweißnaht. **
-
Was sind die Vorteile der Verwendung von Schutzgas bei Schweißverfahren?
Die Verwendung von Schutzgas beim Schweißen schützt das Schmelzbad vor Oxidation und Verunreinigungen, was die Qualität und Festigkeit der Schweißnaht verbessert. Zudem ermöglicht das Schutzgas eine stabilere Lichtbogenbildung und reduziert Spritzerbildung, was die Schweißarbeit erleichtert. Darüber hinaus kann die Verwendung von Schutzgas die Schweißgeschwindigkeit erhöhen und die Notwendigkeit von Nacharbeiten verringern. **
-
Wie kann der Schweißstrom optimal eingestellt werden, um eine qualitativ hochwertige Schweißnaht zu erzeugen? Oder: Welche Auswirkungen kann ein ungenau eingestellter Schweißstrom auf die Schweißnaht haben?
Der Schweißstrom sollte entsprechend der Materialstärke und Schweißposition eingestellt werden, um eine gute Schweißnahtqualität zu gewährleisten. Ein zu niedriger Schweißstrom kann zu unzureichender Durchdringung und schlechter Haftung führen, während ein zu hoher Schweißstrom zu Verformungen und Spritzern führen kann. Eine genaue Einstellung des Schweißstroms ist daher entscheidend für eine hochwertige Schweißnaht. **
-
Wie wählt man die richtige Schweißelektrode für ein bestimmtes Schweißverfahren aus?
Um die richtige Schweißelektrode auszuwählen, muss man zunächst das zu schweißende Material und das Schweißverfahren berücksichtigen. Anschließend sollte man die erforderlichen mechanischen Eigenschaften des Schweißguts bestimmen und die passende Elektrode entsprechend auswählen. Es ist wichtig, die Empfehlungen des Herstellers zu beachten und gegebenenfalls Tests durchzuführen, um die optimale Schweißelektrode für das spezifische Schweißverfahren zu finden. **

Wie kann die Schweißnahtqualität bei verschiedenen Materialien und Schweißverfahren optimiert werden?
Die Schweißnahtqualität kann durch die Auswahl des richtigen Schweißverfahrens und der passenden Schweißparameter optimiert werden. Zudem ist die richtige Vorbereitung der Materialien, wie z.B. Reinigung und Vorbereitung der Schweißnaht, entscheidend. Eine regelmäßige Überwachung und Kontrolle der Schweißnahtqualität während des Schweißprozesses kann ebenfalls zur Optimierung beitragen. **
Wie wird der optimale Schweißstrom für verschiedene Materialien und Schweißverfahren bestimmt?
Der optimale Schweißstrom wird durch die Materialdicke, Art des Materials und das Schweißverfahren bestimmt. Für dünnere Materialien wird in der Regel ein niedrigerer Schweißstrom verwendet, während dickere Materialien einen höheren Schweißstrom erfordern. Es ist wichtig, die Empfehlungen des Herstellers zu beachten und gegebenenfalls Testschweißungen durchzuführen, um den optimalen Schweißstrom zu ermitteln. **
Top-Angebote
Produkte zum Begriff Lnex:
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M8330 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M8330 PVD Beshcichtung WC-Co Feinkornsubstrat in den ISO-Gruppen P20 -P40 und K20 -K40 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 9,6g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,215g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M8340 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M8340 PVD Beschichtung WC-Co Feinkornsubstrat in der ISO-Gruppe P25 -P50 zum bearbeiten von Stahl mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,122g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,122g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M8310 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M8310 PVD Beschichtung WC-Co Feinkornsubstrat in den ISO-Gruppen P01 -P10 und K01 -K10 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 5,987g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 5,987g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M9340 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M9340 MT-CVD Beschichtung WC-Co Substrat in der ISO-Gruppe P35 -P50 zum bearbeiten von Stahl mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,012g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,012g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie viel Strom benötigt ein Schutzgas-Schweißgerät an einer Garagensteckdose?
Ein Schutzgas-Schweißgerät benötigt in der Regel eine Leistung von 230 Volt und 16 Ampere. Das entspricht einer maximalen Leistungsaufnahme von etwa 3,7 Kilowatt. Es ist wichtig sicherzustellen, dass die Garagensteckdose diese Leistung liefern kann, um Überlastung oder Schäden zu vermeiden. **
-
Wie wähle ich das geeignete Schweißverfahren für meine spezifische Metallverbindung aus?
1. Bestimme die Art des Metalls, das du verbinden möchtest und berücksichtige seine spezifischen Eigenschaften wie Schmelzpunkt und Härte. 2. Überlege, ob du eine dauerhafte oder temporäre Verbindung benötigst und ob ästhetische Aspekte eine Rolle spielen. 3. Konsultiere Fachleute oder Literatur, um das passende Schweißverfahren für deine spezifische Metallverbindung zu ermitteln. **
-
Wie wählt man die passende Schweißelektrode für verschiedene Schweißverfahren aus?
Die passende Schweißelektrode wird basierend auf dem Schweißverfahren, dem Werkstoff und der Schweißposition ausgewählt. Für das Lichtbogenhandschweißen werden beispielsweise Elektroden mit unterschiedlichen Beschichtungen verwendet. Die richtige Auswahl der Schweißelektrode ist entscheidend für die Qualität und Festigkeit der Schweißnaht. **
-
Was sind die Vorteile der Verwendung von Schutzgas bei Schweißverfahren?
Die Verwendung von Schutzgas beim Schweißen schützt das Schmelzbad vor Oxidation und Verunreinigungen, was die Qualität und Festigkeit der Schweißnaht verbessert. Zudem ermöglicht das Schutzgas eine stabilere Lichtbogenbildung und reduziert Spritzerbildung, was die Schweißarbeit erleichtert. Darüber hinaus kann die Verwendung von Schutzgas die Schweißgeschwindigkeit erhöhen und die Notwendigkeit von Nacharbeiten verringern. **
Ähnliche Suchbegriffe für Lnex
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M9325 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M9325 MT-CVD Beshcichtung WC-Co Substrat in den ISO-Gruppen P10 -P30 und K10 -K30 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,104g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,104g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M9315 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M9315 MT-CVD Beshcichtung WC-Co Substrat in den ISO-Gruppen P05 -P25 und K10 -K30 zum bearbeiten von Stahl und Gusseisen mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 5,969g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 5,969g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121008SR-M:M6330 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 0.8mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M6330 PVD Beschichtung WC-Co Substrat in der ISO-Gruppe P20 -P35 zum bearbeiten von Stahl mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,249g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 0,8mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,249g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO LNEX 121012SR-M:M8340 Bohrungs-D. 4,4mm PRAMETDoppelseitige Fräswendeschneidplatte LNEX 1210 · Rechteckig für eine maximale Schnitttiefe von 10.0mm · mit 1.2mm Eckenradius · eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-E und M Geometrie mit verrundeter und facettierter Schneidkante · M8340 PVD Beschichtung WC-Co Feinkornsubstrat in der ISO-Gruppe P25 -P50 zum bearbeiten von Stahl mit Eckfräsern SLN12X Weitere technische Eigenschaften: · Breite Wendeschneidplatte - Metrisch: 6mm · Bruttogewicht: 6,3g · Dicke Wendeschneidplatte - Metrisch: 10,26mm · Eckenradius - Metrisch: 1,2mm · Formcode Wendeschneidplatte: L - rechteckig · Fräserdesign: LNEX 12 · Nettogewicht: 6,3g · Schneidkantenlänge - Metrisch: 13,3mm · Spanbrecher Herstellerbezeichnung: M · Spannbohrungsdurchmesser - Metrisch: 4,4mm236,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie kann der Schweißstrom optimal eingestellt werden, um eine qualitativ hochwertige Schweißnaht zu erzeugen? Oder: Welche Auswirkungen kann ein ungenau eingestellter Schweißstrom auf die Schweißnaht haben?
Der Schweißstrom sollte entsprechend der Materialstärke und Schweißposition eingestellt werden, um eine gute Schweißnahtqualität zu gewährleisten. Ein zu niedriger Schweißstrom kann zu unzureichender Durchdringung und schlechter Haftung führen, während ein zu hoher Schweißstrom zu Verformungen und Spritzern führen kann. Eine genaue Einstellung des Schweißstroms ist daher entscheidend für eine hochwertige Schweißnaht. **
-
Wie wählt man die richtige Schweißelektrode für ein bestimmtes Schweißverfahren aus?
Um die richtige Schweißelektrode auszuwählen, muss man zunächst das zu schweißende Material und das Schweißverfahren berücksichtigen. Anschließend sollte man die erforderlichen mechanischen Eigenschaften des Schweißguts bestimmen und die passende Elektrode entsprechend auswählen. Es ist wichtig, die Empfehlungen des Herstellers zu beachten und gegebenenfalls Tests durchzuführen, um die optimale Schweißelektrode für das spezifische Schweißverfahren zu finden. **
-
Wie kann die Schweißnahtqualität bei verschiedenen Materialien und Schweißverfahren optimiert werden?
Die Schweißnahtqualität kann durch die Auswahl des richtigen Schweißverfahrens und der passenden Schweißparameter optimiert werden. Zudem ist die richtige Vorbereitung der Materialien, wie z.B. Reinigung und Vorbereitung der Schweißnaht, entscheidend. Eine regelmäßige Überwachung und Kontrolle der Schweißnahtqualität während des Schweißprozesses kann ebenfalls zur Optimierung beitragen. **
-
Wie wird der optimale Schweißstrom für verschiedene Materialien und Schweißverfahren bestimmt?
Der optimale Schweißstrom wird durch die Materialdicke, Art des Materials und das Schweißverfahren bestimmt. Für dünnere Materialien wird in der Regel ein niedrigerer Schweißstrom verwendet, während dickere Materialien einen höheren Schweißstrom erfordern. Es ist wichtig, die Empfehlungen des Herstellers zu beachten und gegebenenfalls Testschweißungen durchzuführen, um den optimalen Schweißstrom zu ermitteln. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.